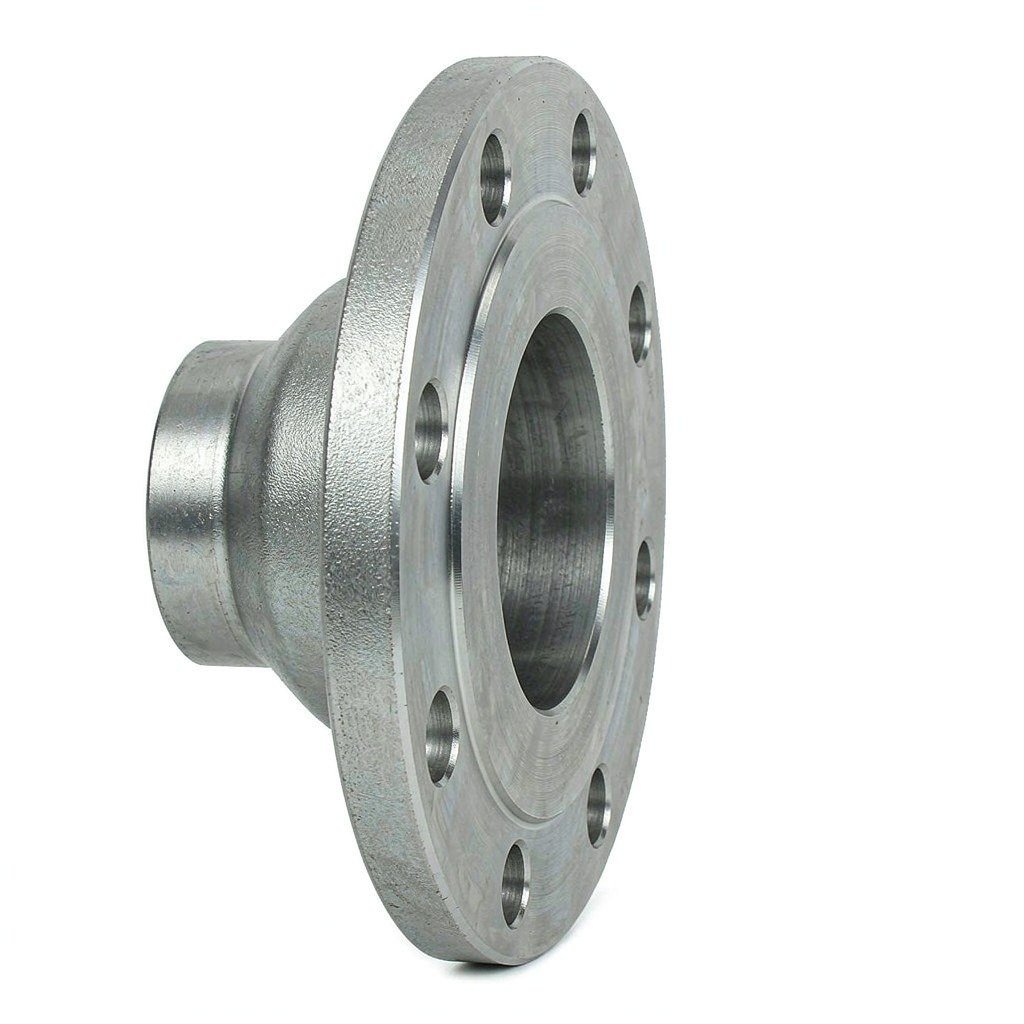
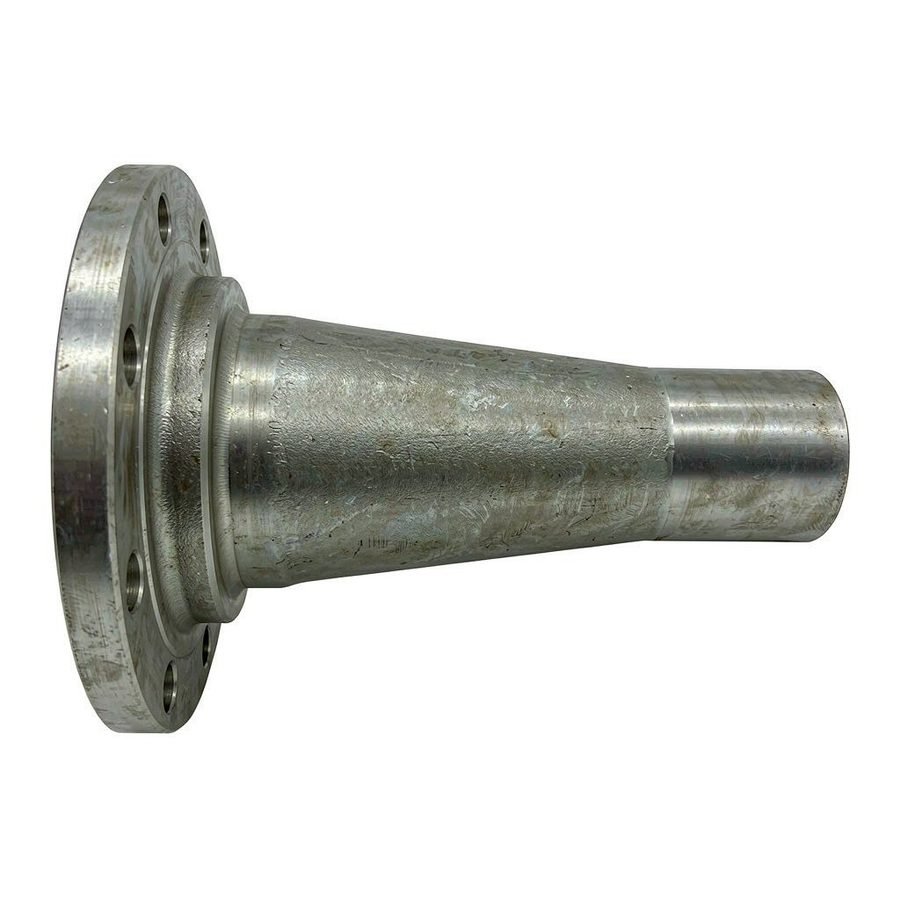
对焊带颈法兰有颈部和坡口,用于全熔透环焊缝而不是角焊缝。颈部把管道载荷平顺地传到法兰体,所以这类法兰用在有压力和温度循环的节点上。颈部厚度与内径按管道规格,坡口角度按图纸。PN 40 以内按 ГОСТ 12821-80 表,PN 250 以内按 ГОСТ 33259-2015(тип 11)。
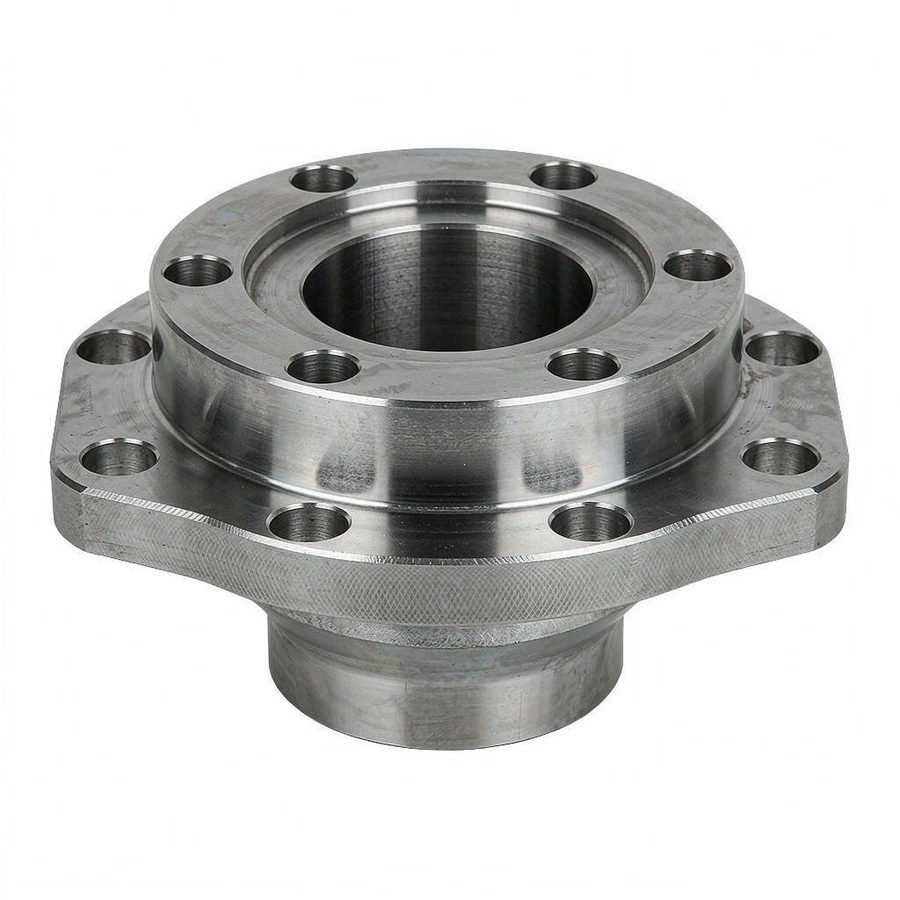
密封面默认 B 型(凸台),A、C、D、E 型按图纸;密封面必须与配对法兰一致,否则压不住。关键节点可做无损检测——焊缝超声或射线,按约定方法执行。每件打炉号,批次单证在发运前备齐。
| Материал / Material / 材质 | сталь 20 / 09Г2С |
|---|---|
| Стандарт / GOST standard / 标准 | ГОСТ 12821-80 / 33259-2015 (тип 11) |
| PN | Ру 6 / 10 / 16 / 25 / 40 (PN 6 / 10 / 16 / 25 / 40) |
| DN | DN 15–600 |
| Покрытие и поверхность / Surface / 表面处理 | Антикоррозийное покрытие / Anti-corrosion coating |
| Применение / Application / 应用 | Ответственные узлы тепловых и нефтегазовых линий |
对焊带颈法兰有颈部和坡口,用于全熔透环焊缝而不是角焊缝。颈部把管道载荷平顺地传到法兰体,所以这类法兰用在有压力和温度循环的节点上。颈部厚度与内径按管道规格,坡口角度按图纸。PN 40 以内按 ГОСТ 12821-80 表,PN 250 以内按 ГОСТ 33259-2015(тип 11)。
密封面默认 B 型(凸台),A、C、D、E 型按图纸;密封面必须与配对法兰一致,否则压不住。关键节点可做无损检测——焊缝超声或射线,按约定方法执行。每件打炉号,批次单证在发运前备齐。